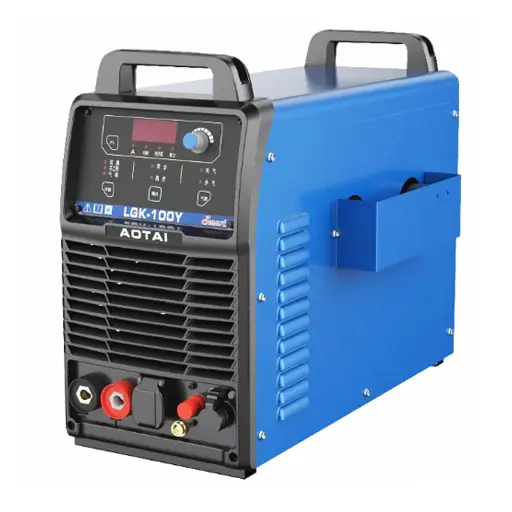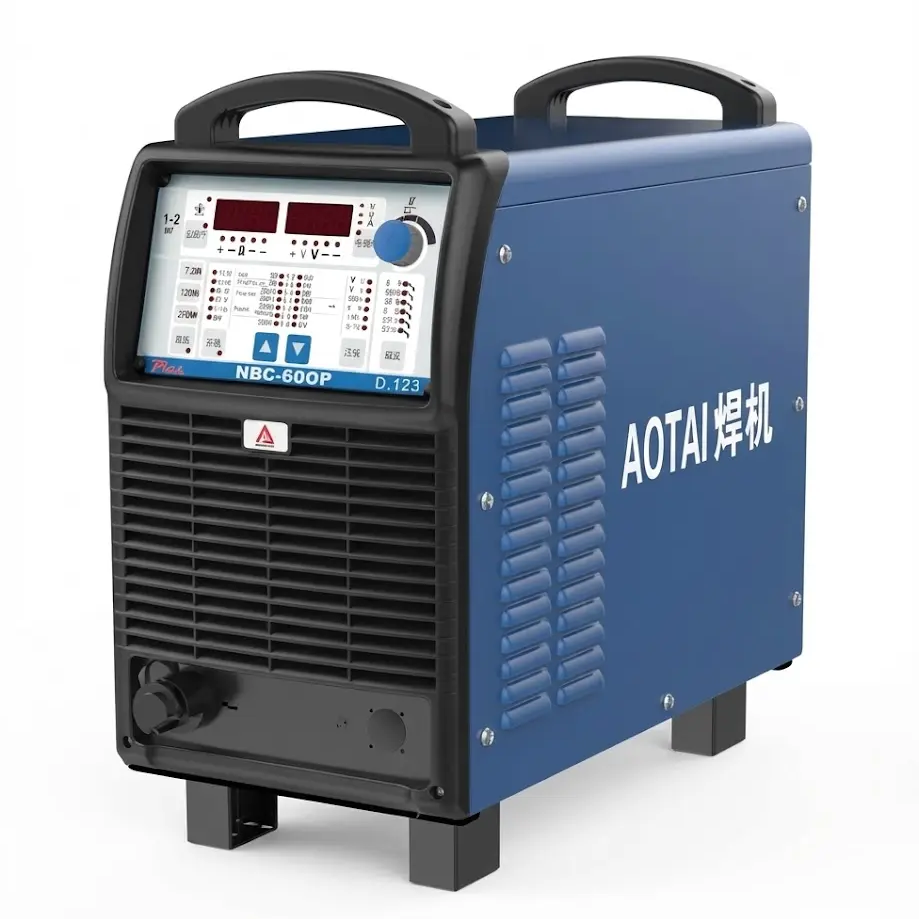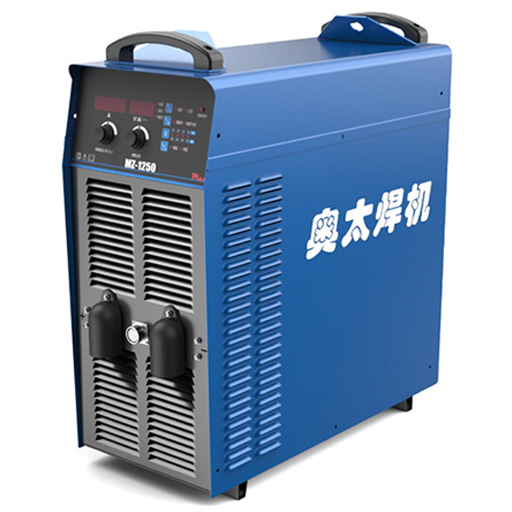
武汉元孚深科电气有限公司,是一家集工程技术研究、专业技术服务,以及高端焊接、切割与激光设备研发销售于一体的综合性科技品牌企业。我们始终以"技术创新"为核心驱动力,致力于为每个客户打造高效、稳定的工业级解决方案。元孚深科的产品线涵盖了从传统弧焊到现代激光制造的全领域——不仅提供全系列高性能逆变焊机、MIG/MAG 气体保护焊机,更在 PE 热熔对焊机、电熔焊机等管网施工领域不断深耕。与此同时,我们深入践行智能制造理念,大力推广数智化、自动化焊接切割装备,引领行业工艺革新。
元孚深科不仅是您值得信赖的供应商,更是为您深度赋能的"工艺合伙人"。我们提供从需求分析、定制化工艺方案设计,到全面现场技术支持的一站式服务。凭借多年沉淀的行业经验与一支由资深工程师组成的专业团队,我们不断优化服务流程与技术路径,通过持续的技术迭代,切实帮助客户解决生产痛点、提升业务效能,在激烈的市场竞争中赢得先机。
精选六大核心工艺,覆盖通用焊接到精密加工,助您按应用场景快速匹配设备与方案。
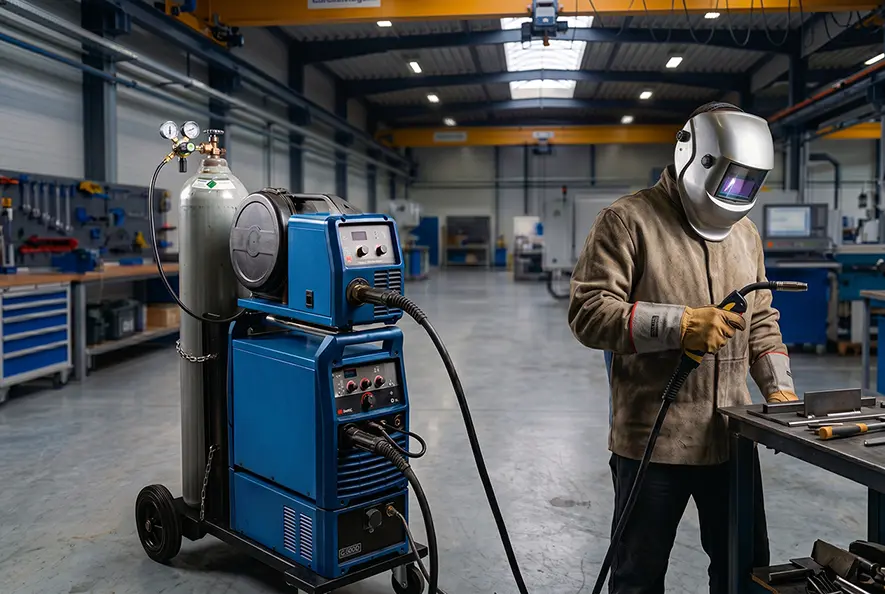
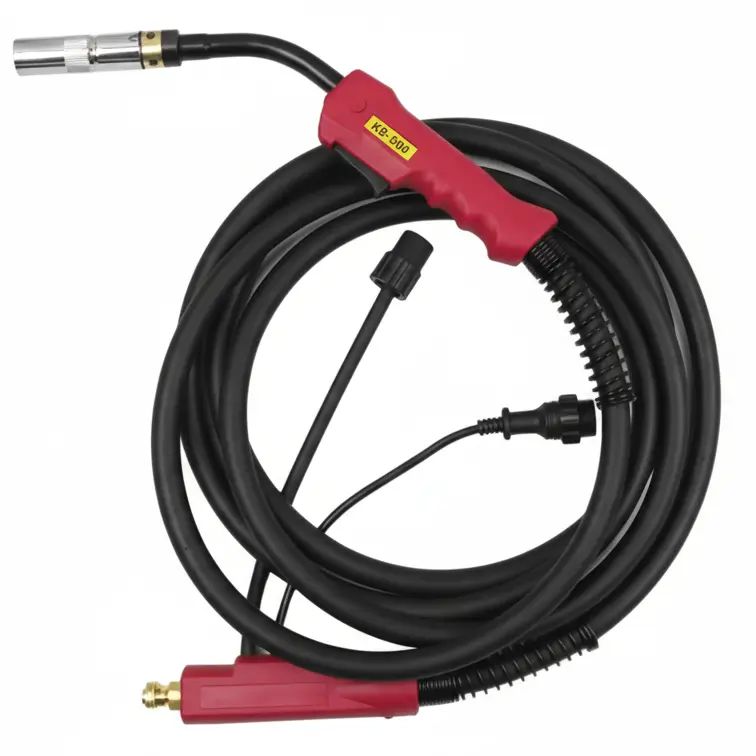
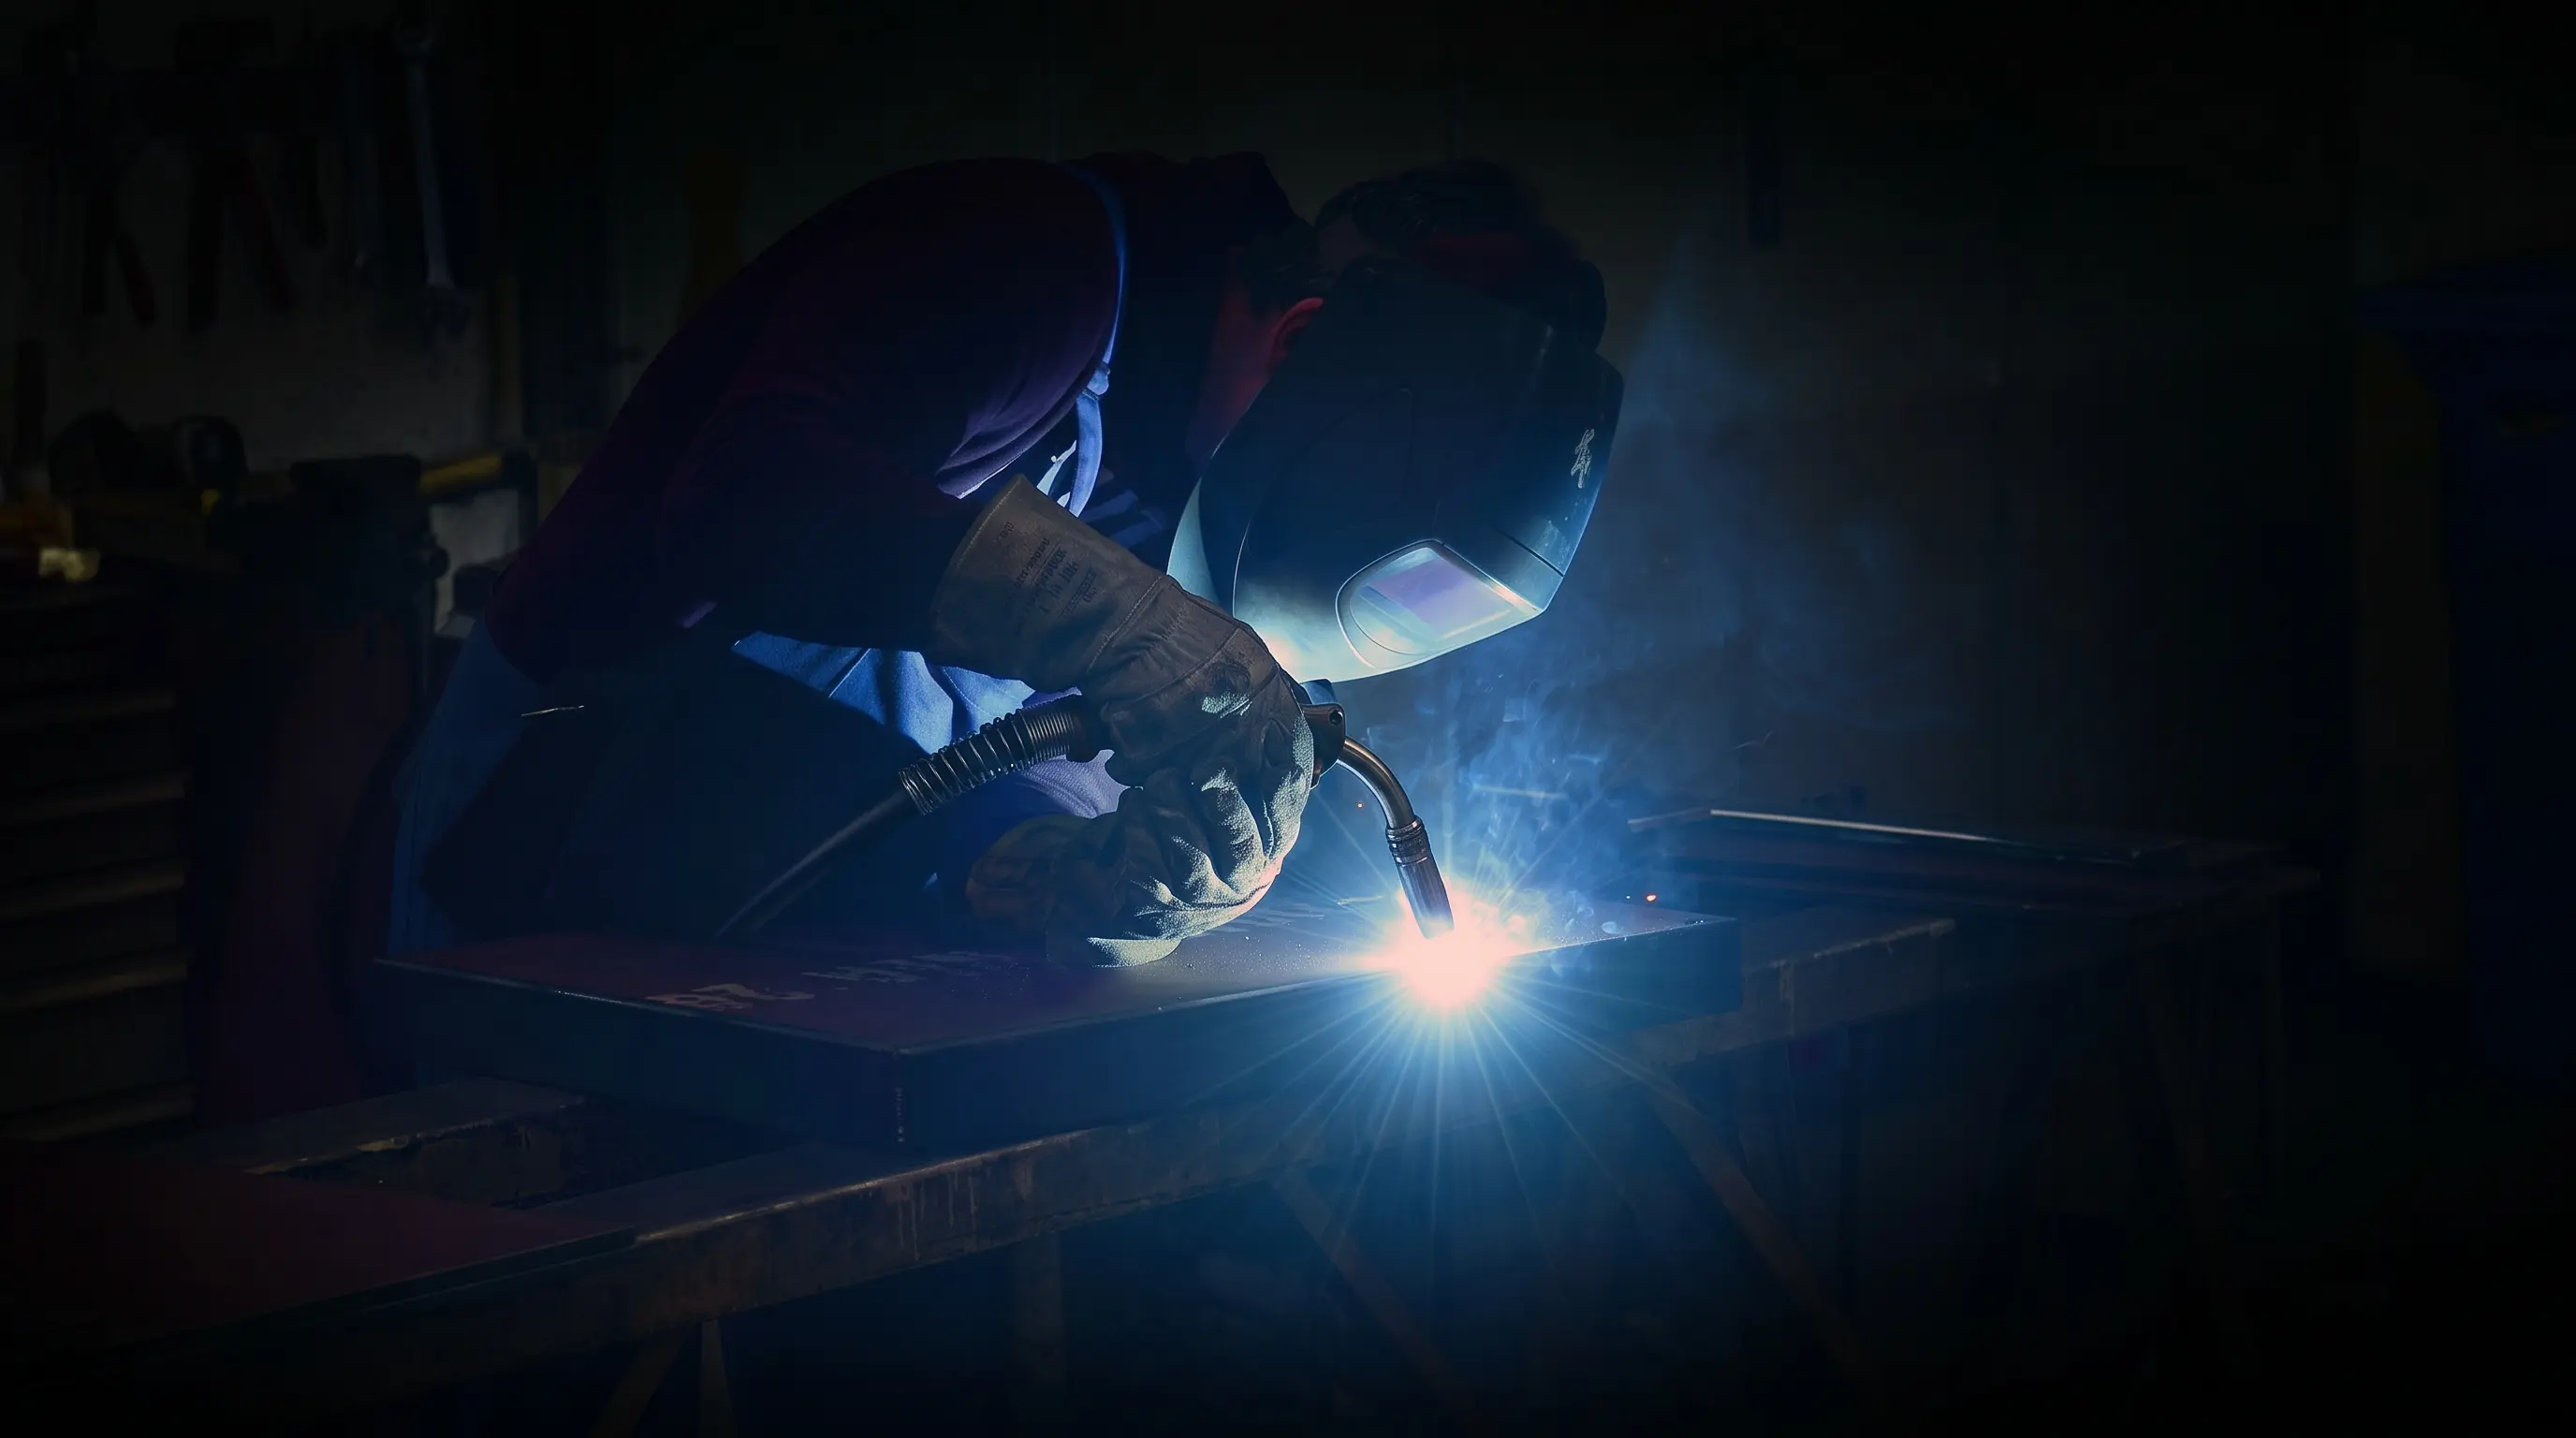
熔化极气体保护焊(GMAW)包括二保焊、MAG 焊和 MIG 焊,三者主要区别在于保护气体、性能和应用。
二保焊采用纯 CO₂,成本低但飞溅大,适用于一般碳钢结构。MAG 焊使用活性混合气体(如 Ar+CO₂),综合性能最佳、飞溅少,适用于重型机械和汽车制造。MIG 焊使用惰性气体(如纯 Ar),飞溅极少,专用于铝、不锈钢等非铁金属及精密焊接。
脉冲气保焊(P-MIG/MAG)通过周期性切换基值电流和峰值电流,实现低平均电流下的无短路、无飞溅喷射过渡。核心优势在于低热输入,减少薄板变形和烧穿,同时保持高稳定性,确保全位置高质量焊接。
针对厚板重工行业(如桥梁、压力容器),大熔深焊接工艺利用高能量电弧实现深穿透,显著减少坡口加工量和焊接道次,缩短生产周期,同时保证焊缝的高强度和高韧性。
选型先看母材与接头:碳钢中厚板的对接、角焊缝优先选 MAG(活性混合气体),兼顾熔深与成型;铝、不锈钢等非铁金属必须用 MIG(惰性气体),并配脉冲功能以稳定小电流区间。若产线已上机器人或计划上自动化,应确认电源具备数字接口与一元化调节能力,避免后期二次改造。
与相邻工艺的分工:薄板(一般 6mm 以下)要求低变形且外观平整时,脉冲 MIG 与 TIG 各有取舍——前者效率明显更高、更适合连续长焊缝,后者焊缝更精细、更适合管件与精密件;若结构以短焊缝、野外分散作业为主,手工电弧焊反而更灵活经济。
采购关注点:送丝系统的稳定性直接决定连续焊接的合格率,宜一并确认送丝机与焊枪的配套规格;气保焊的气体与耗材成本高于手工焊,应按年用量测算综合成本,而非只比较设备单价。
手工电弧焊是工业领域最具适应性的焊接方案,特别是当项目面临工艺要求、野外施工等限制时。现代主流设备采用高性能逆变技术,具备高可靠性和便携性,成为现场安装的首选。
该工艺的核心优势在于操作灵活性和广泛的材料适应性,是实现复杂全位置焊接(如管道仰焊)的经济高效方案,尤其在建筑工地、电力建设和基础维修中发挥关键作用。
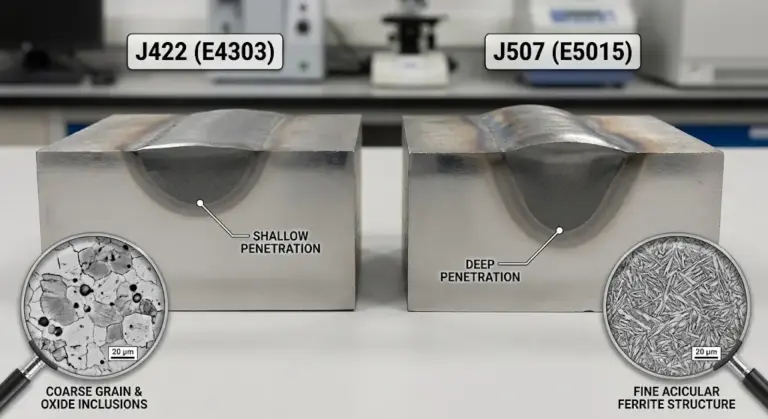
在化工安装等专业领域,手工焊的便携性使其成为受限空间作业和紧急设备维修的必要工具,通过选用特定焊条可有效处理高强度钢连接,满足承压设备的高安全要求。
选型判断:当作业点分散、供电条件不稳定、且焊缝以短段与定位焊为主时,手工电弧焊的综合成本最低——设备轻便、无需气瓶、抗风能力强。反之,若为连续长焊缝或对焊缝外观成型有明确要求,应转向 MIG/MAG 或埋弧焊,硬用手工焊只会牺牲效率与一次合格率。
与相邻工艺的分工:管道仰焊、受限空间与应急抢修是手工焊的优势场景,这些位置 MIG 的气体保护易被风吹散、TIG 效率偏低。若现场具备稳定气源且有一定产量要求,可用药芯焊丝气保焊替代手工焊,熔敷率与效率均有提升,同时保留一定的抗风能力。
采购关注点:逆变机型的空载电压与防触电设计直接关系受限空间作业安全,潮湿环境或金属容器内作业应选具备相应防护功能的机型;焊条规格须与母材强度等级匹配,承压设备的焊材应按设计文件选型,不宜自行替代。
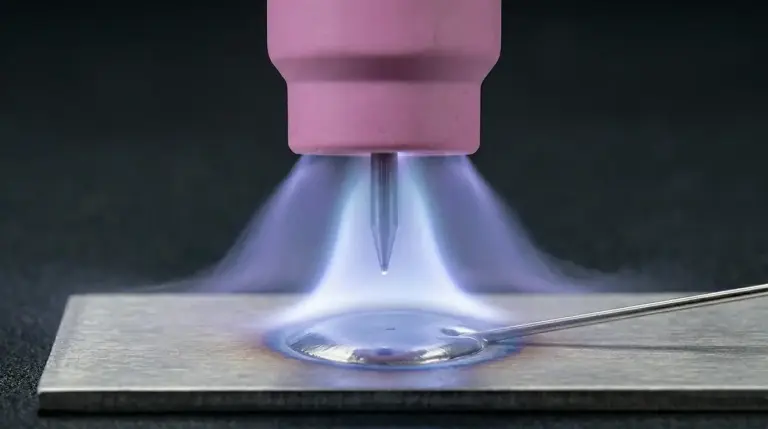
氩弧焊工艺(TIG/脉冲TIG)是精密焊接领域的理想选择,能提供成型美观、无飞溅、无污染的高品质焊缝,通过精准控制电弧能量有效减少母材变形。
TIG 工艺是高要求的压力容器、精密管件、食品机械等不锈钢制品的理想焊接方案,也是航空航天精密件、模具修复与制造的首选。
在铝合金焊接应用中必须使用交直流方波氩弧焊机:交流模式利用正半周的"阴极破碎"清除氧化膜、负半周实现深熔透,现代焊机可通过调节交流频率和平衡度精细控制清洁作用与熔深。
选型判断:当焊缝外观、探伤合格率或薄壁变形控制是主要矛盾时优先考虑 TIG;若产量是主要矛盾,TIG 的效率短板会被放大,应评估脉冲 MIG 或激光焊替代。管道工程中常见的组合是打底用 TIG 保证根部质量、填充盖面改用效率更高的工艺,这种搭配比全程 TIG 更经济。
交直流怎么选:铝、镁及其合金必须用交流(方波)TIG,依靠阴极破碎清除氧化膜;不锈钢、碳钢、钛等用直流正接即可。若产线需同时覆盖铝与不锈钢,选交直流两用机型更省设备投入,但要确认交流频率与平衡度的可调范围是否够用。
采购关注点:脉冲功能对小电流区间的稳定性影响明显,薄壁件建议选带脉冲的机型;氩气纯度与流量直接影响焊缝质量,耗材成本应按实际用量测算;手工 TIG 对焊工技能依赖较高,若技能储备不足,应优先评估自动化程度更高的工艺。
埋弧焊工艺(SAW)专为厚板和长焊缝设计,是厚板焊接和长焊缝自动焊的首选,优势在于焊接速度快、熔深大、质量高。
追求极致效率时可采用双丝埋弧焊,熔敷速度较单丝显著提高;对表面耐腐蚀或耐磨损的特殊应用(如大型压力容器),采用带极堆焊工艺可实现高效率熔敷并保持低稀释率。
埋弧焊要求焊缝处于平焊或近似平焊位置,且不适用于薄板(一般低于 6 mm);对于薄板、全位置或短焊缝,建议选用 MIG/MAG 焊机或手工电弧焊机。
选型判断:埋弧焊的经济性随板厚与焊缝长度上升而显著改善,只有批量、长直/环焊缝才摊得平它的工装投入与焊剂回收成本;单件小批量、结构复杂的工件用埋弧焊反而不划算。筒体环缝、船体分段、桥梁板单元这类"长、直、厚"的工况,才是它的主场。
与相邻工艺的分工:相比手工焊与 MIG,埋弧焊在熔敷率和熔深上的优势明显,但现场适应能力最弱——必须平焊位置、焊剂需回收、设备移动不便。因此工程上常见打底用 TIG 或手工焊保证根部质量、填充盖面用埋弧焊提效率的组合,兼顾质量与产能。
采购关注点:应按板厚确认焊接电流与暂载率,暂载率不足会在满载连续焊接时,增加电源(焊机)故障;焊剂回收装置、行走机构与工件变位机、滚轮架往往与主机同等重要,只关注电源性能,往往陷入单点比价,忽视系统集成风险与综合运行成本。
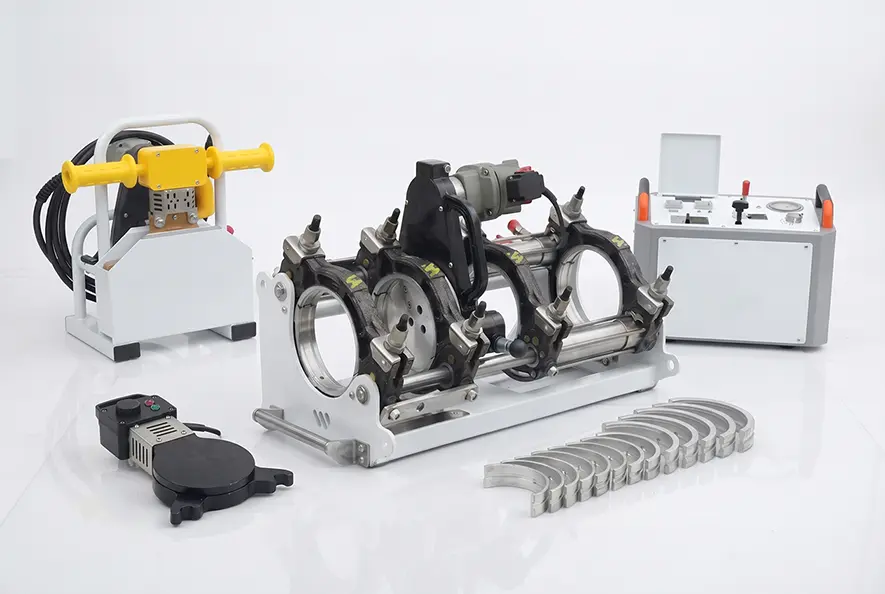
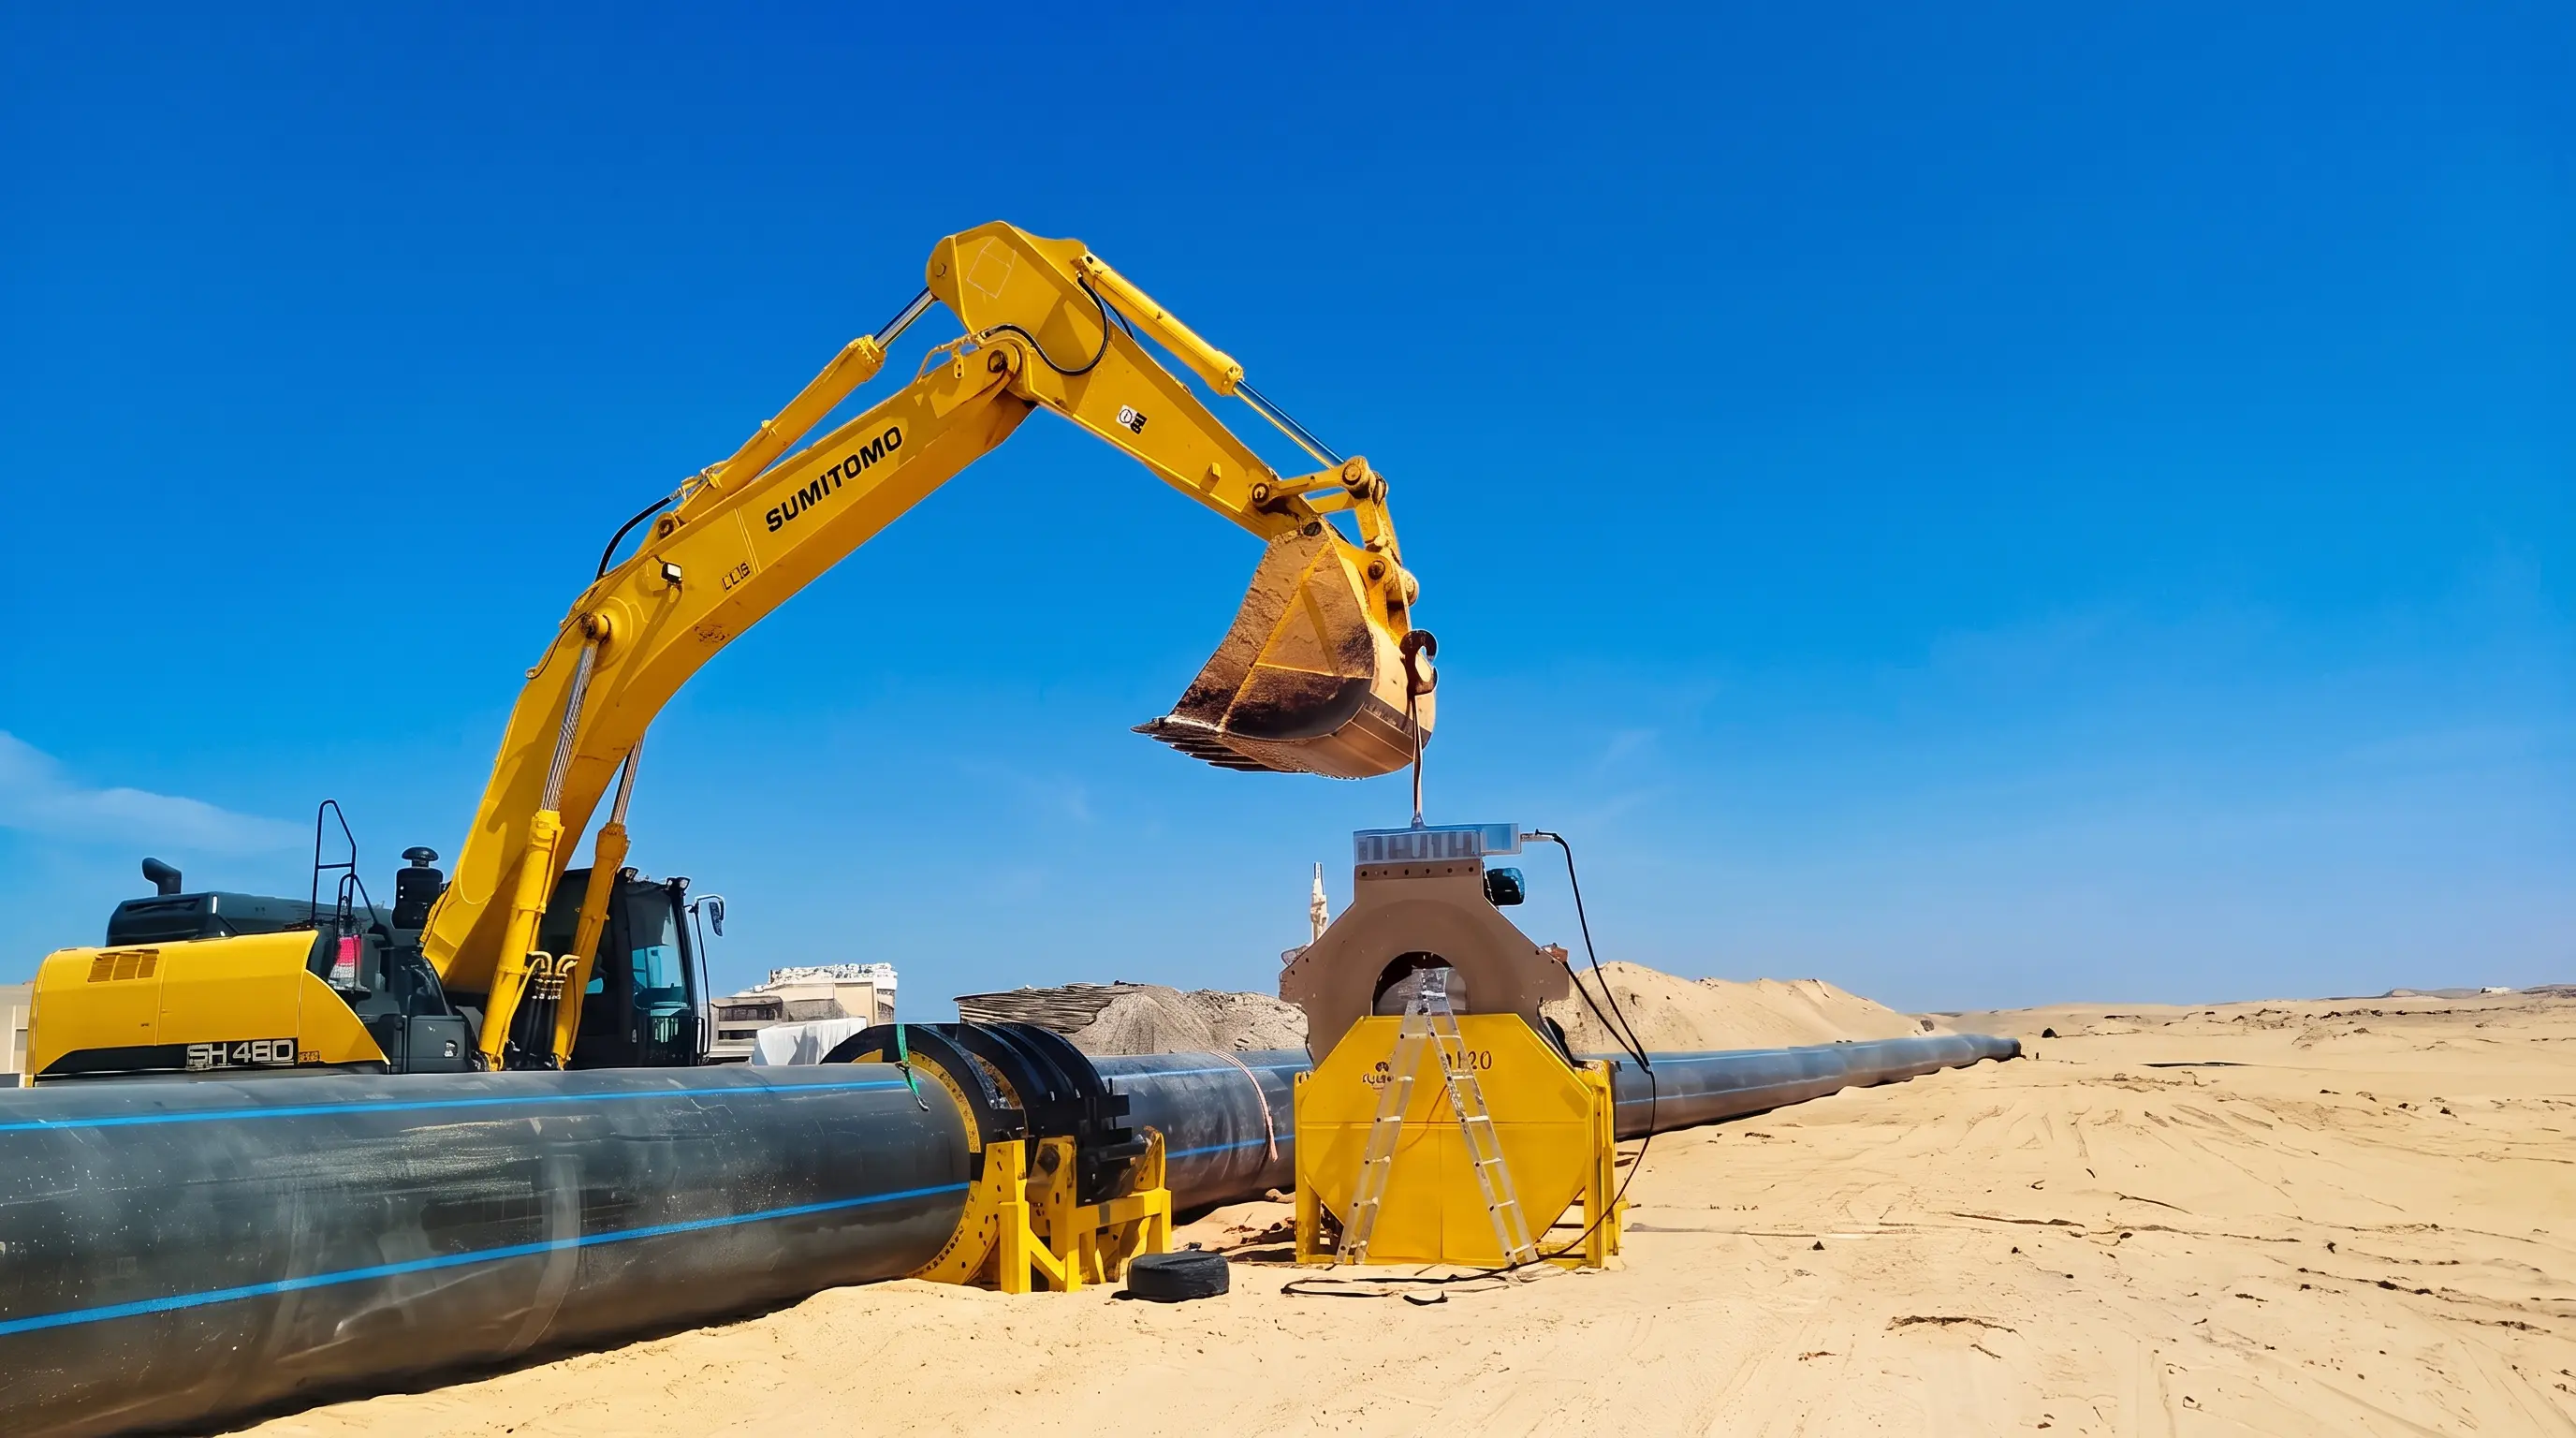
PE 管道焊接设备实现热塑性塑料管道连接,核心目标是确保连接点零泄漏和长期可靠性,广泛应用于市政供水、燃气管道、电力建设及化工安装等基础设施工程。
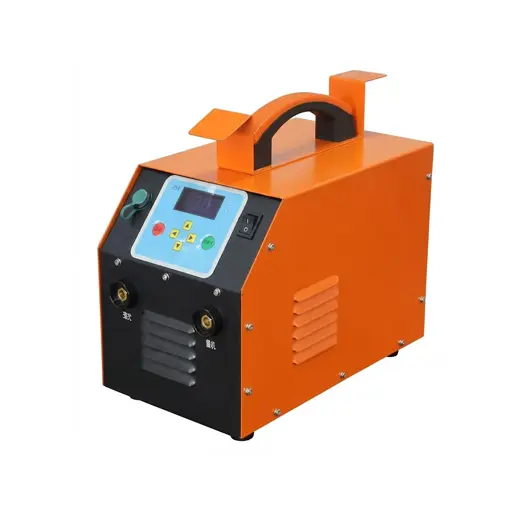
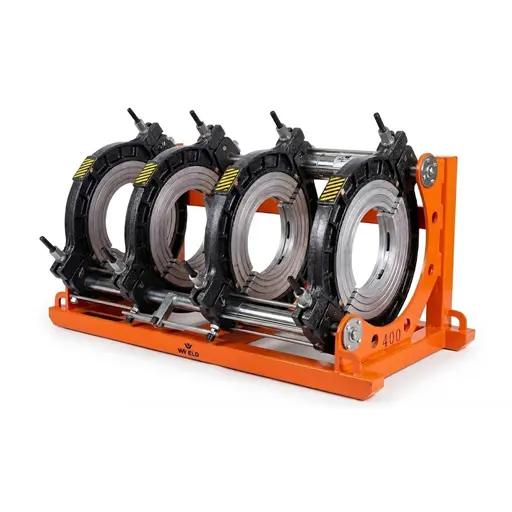
主要机型:对焊机适用于大管径直管段连接;土工膜焊机(爬焊机)专用于防渗工程,通过双焊道热楔熔焊确保可靠性;电熔焊机适用于复杂管网或狭窄空间,自动化程度高,是保障燃气工程质量的关键。
选型判断:按管径与工况分工——大管径直管段优先热熔对焊;管件密集、空间狭窄或需带水作业的场合选电熔;垃圾填埋场、人工湖等防渗工程用土工膜爬焊机。三类设备并非互相替代,承接综合工程的施工方通常需要组合配置,而不是只买其中一种。
与金属焊接不同的评价体系:PE 焊接属热塑性材料连接,质量不看焊缝外观成型,而看熔接面的熔融充分度与冷却过程的压力保持。因此设备的焊接参数自动记录功能比焊工个人手感更关键,也是燃气工程验收与质量追溯的主要依据。
施工组织的影响:PE 焊接的节拍常由冷却时间而非焊接本身决定,多接头的大管径工程应按台班需求配置设备数量,而不是只看管径买一台;对焊机机架尺寸还受管沟作业面宽度约束,狭窄管沟应提前确认设备能否就位,避免到场后无法施工。
采购关注点:燃气工程对焊接数据可追溯性要求高,建议选带参数记录与导出功能的机型;管径跨度大的施工队应确认夹具兼容范围,避免按单一管径采购后覆盖不了其他项目;寒冷地区施工需关注设备的低温工况适应性与预热方案。
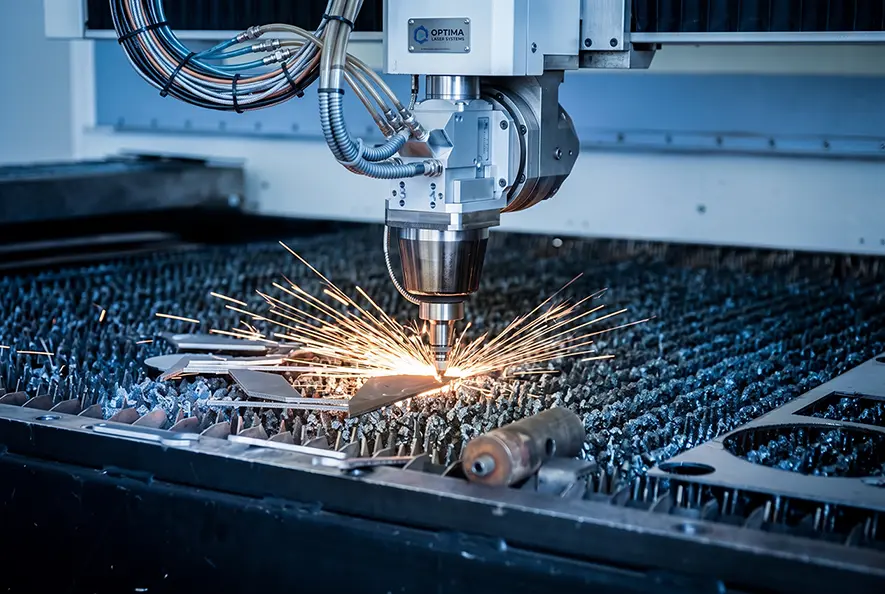
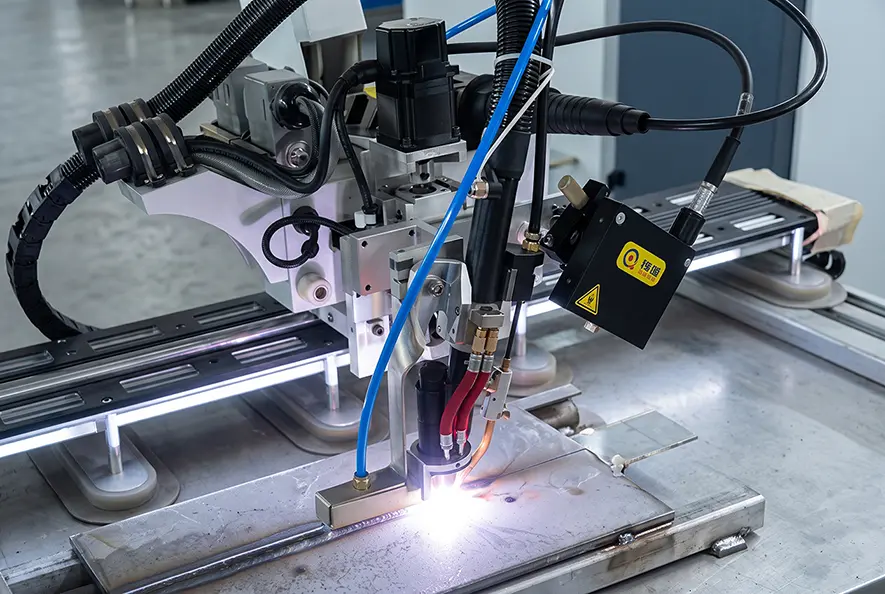
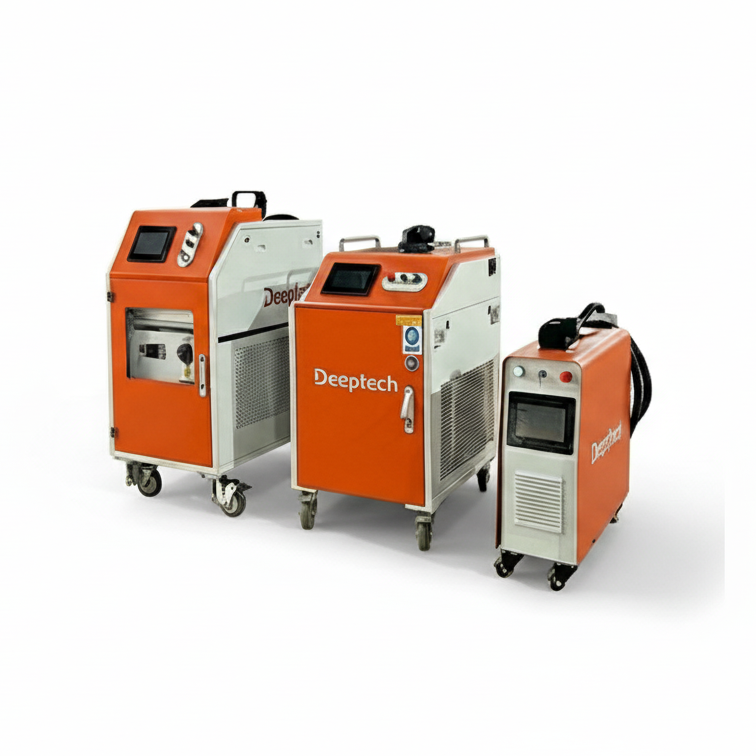
激光加工是以高精度、高速度、低热输入为核心的先进制造技术。手持激光焊/平台激光焊在钣金和家具行业应用广泛,效率远超氩弧焊,且热输入极低,确保薄板无变形、焊后基本无需打磨。
高功率激光切割在精度和切缝质量上远优于传统等离子切割;激光清洗作为绿色环保方案,能无损清除金属表面锈层和氧化皮;激光熔覆用于精密模具和高价值部件的表面强化与修复再制造。
选型判断:先明确要解决什么加工问题——以替代氩弧焊、提升钣金焊接效率为目标,选激光焊;以替代酸洗喷砂、解决除锈环保问题为目标,选激光清洗;以替代等离子或火焰下料、提高切缝质量为目标,选激光切割。三类设备解决的问题不同,不宜只按功率大小横向比较。
与相邻工艺的对比:薄板(通常3毫米以内)焊接上,手持激光焊对 TIG 的效率优势最明显,且热输入小、焊后基本免打磨;但厚板多层多道焊场景下,MIG/MAG 仍更具经济性和工艺优势。切割方面,激光在中薄板(25mm以内)的精度与切缝质量以及耗材成本上,显著优于等离子。超厚板下料则仍以火焰或等离子为主。激光清洗无化学耗材与废液处理成本,前期投入较高但长期运行成本更低。
采购关注点:激光设备的安全门槛高于传统焊割,安全配置应作为选型硬指标而非可选项——重点确认防护装置、安全联锁与急停功能是否完备,而不是只看功率与价格;作业人员必须按激光波长配备对应防护镜,不能以普通深色镜片或焊接面罩替代。此外,激光器功率衰减与光学镜片属长期消耗,应一并了解耗材供应与售后响应能力,避免只比整机报价。
奥太焊机区域授权,整合上下游资源,实现全品类覆盖、多工艺贯通:焊接、切割、激光加工,整机与易损件一站式集成交付。
从设备选型到工艺优化,全流程技术支持。以客户实际工况为基准,确保设备选型精准、工艺匹配到位。潜在风险提前识别,避免投产后的隐性成本。
深耕六大行业,沉淀 500+ 整机与备品配件落地方案。针对化工装备、耐磨堆焊、专用汽车、HDPE管道等具体工艺场景,提供经过验证的成熟解决方案。
深耕专用汽车、桥梁钢构、化工安装、水泥机械、轨道交通、电力装备六大重点行业。
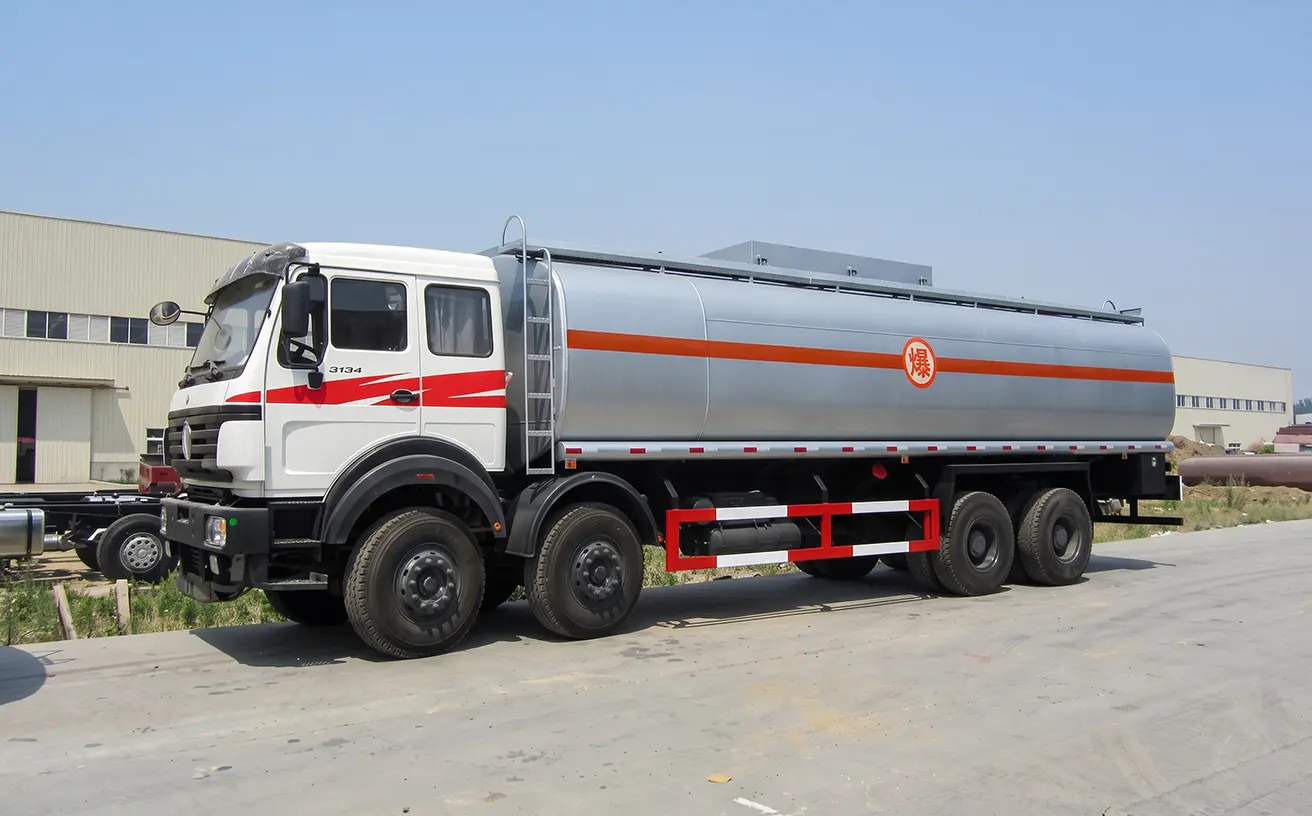
自卸车、粉/油罐车、环卫车焊装产线,工艺支持、整机配套、参数调试与技术服务。
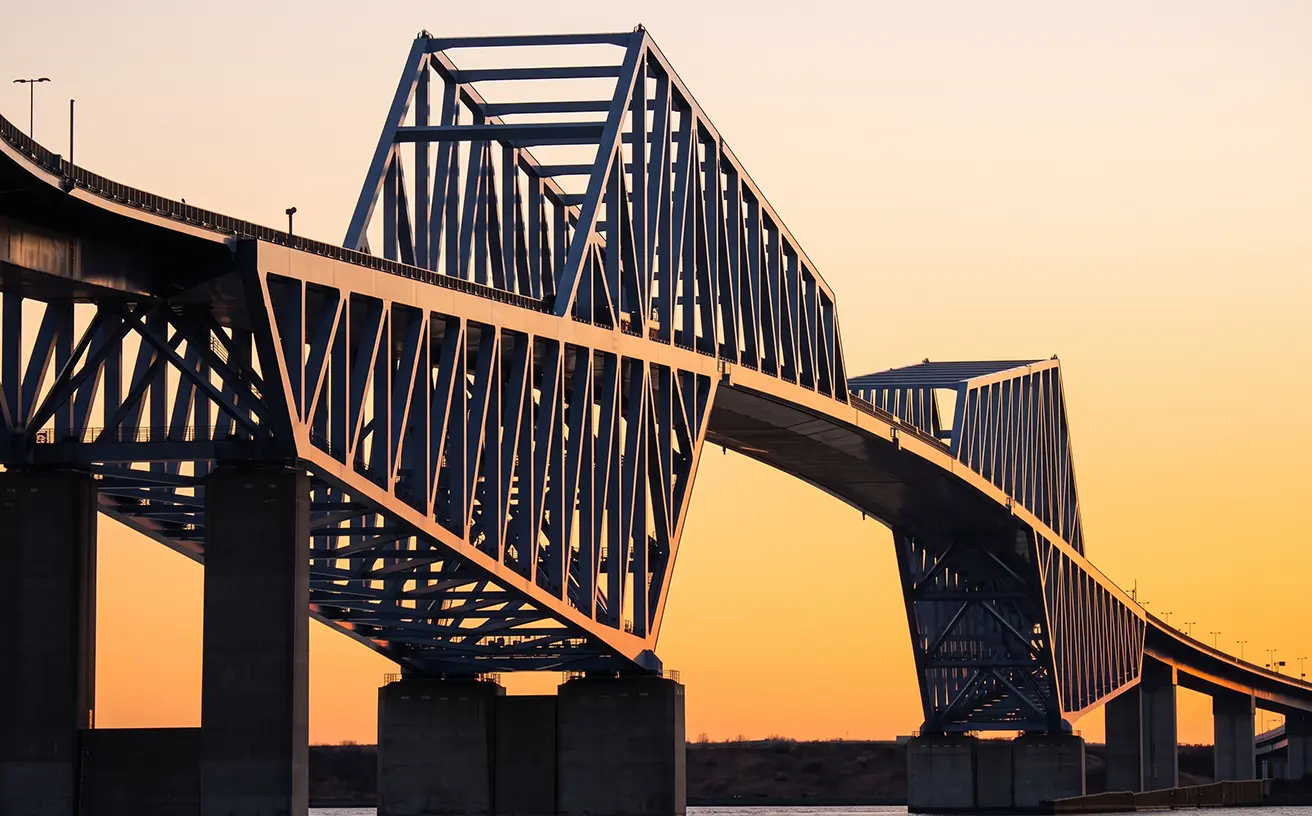
桥梁与重型钢结构制造,高效焊接、熔深控制、焊缝质量保障与现场技术支持。
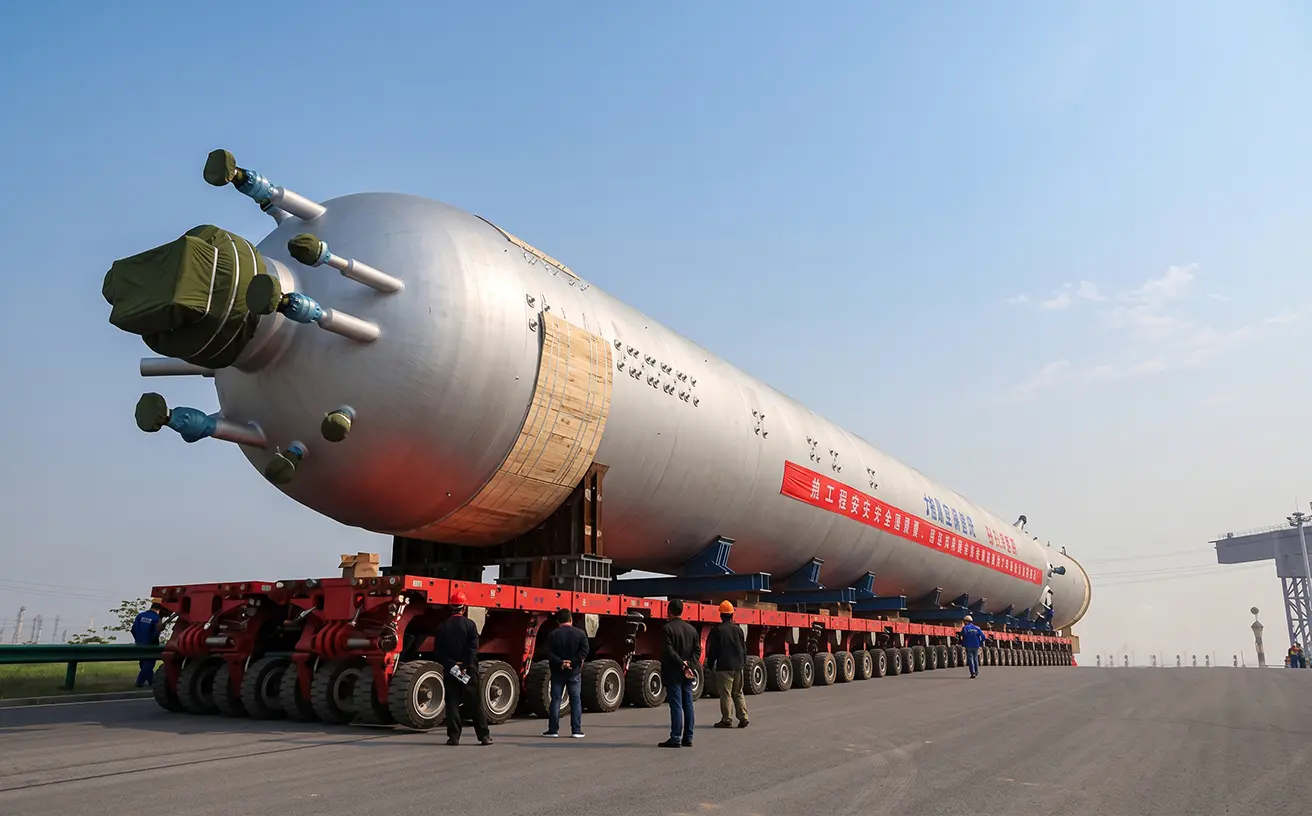
压力容器与化工装备制造,氩电联焊、KD-TIG大熔深工艺与现场安装自动化,满足高安全等级要求。
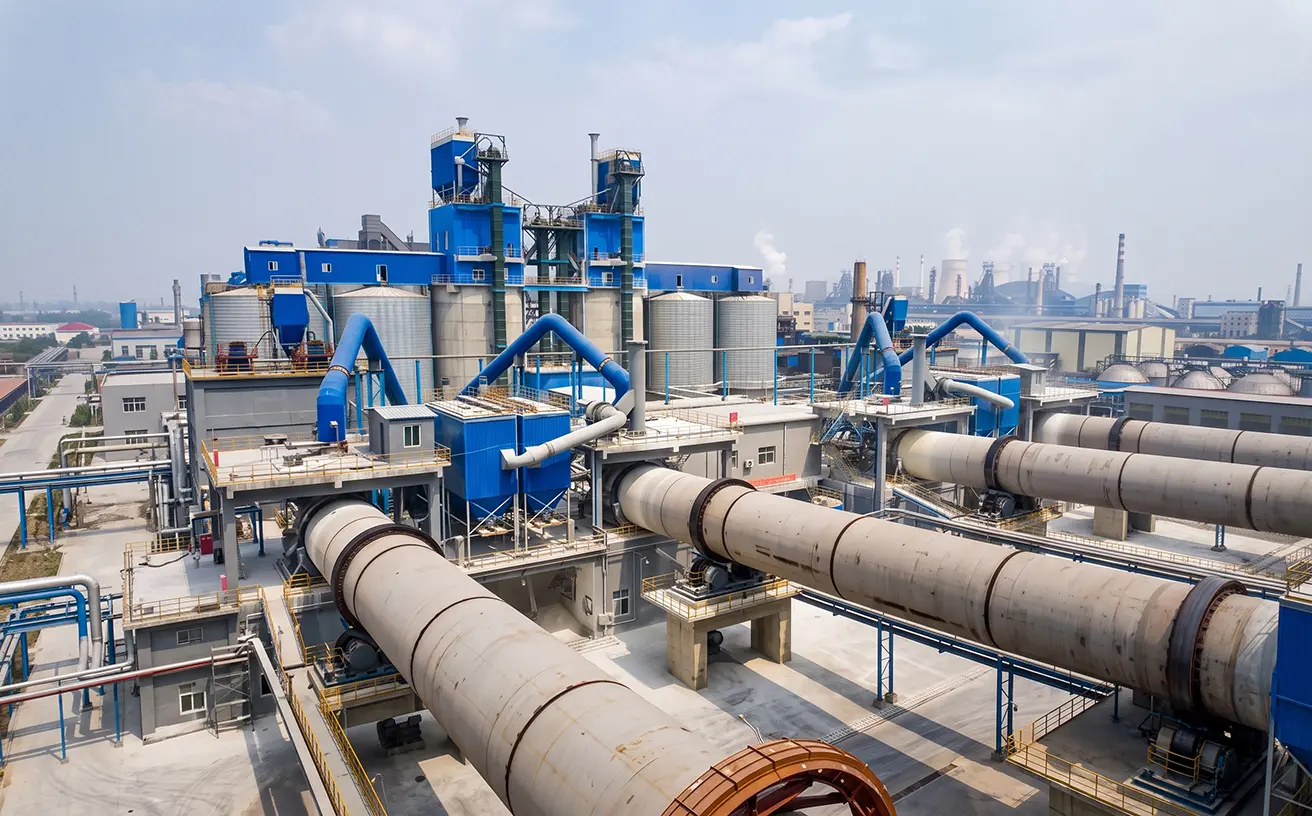
在线/离线耐磨堆焊,覆盖立磨、辊压机等易损件修复,延长部件寿命,减少停机。
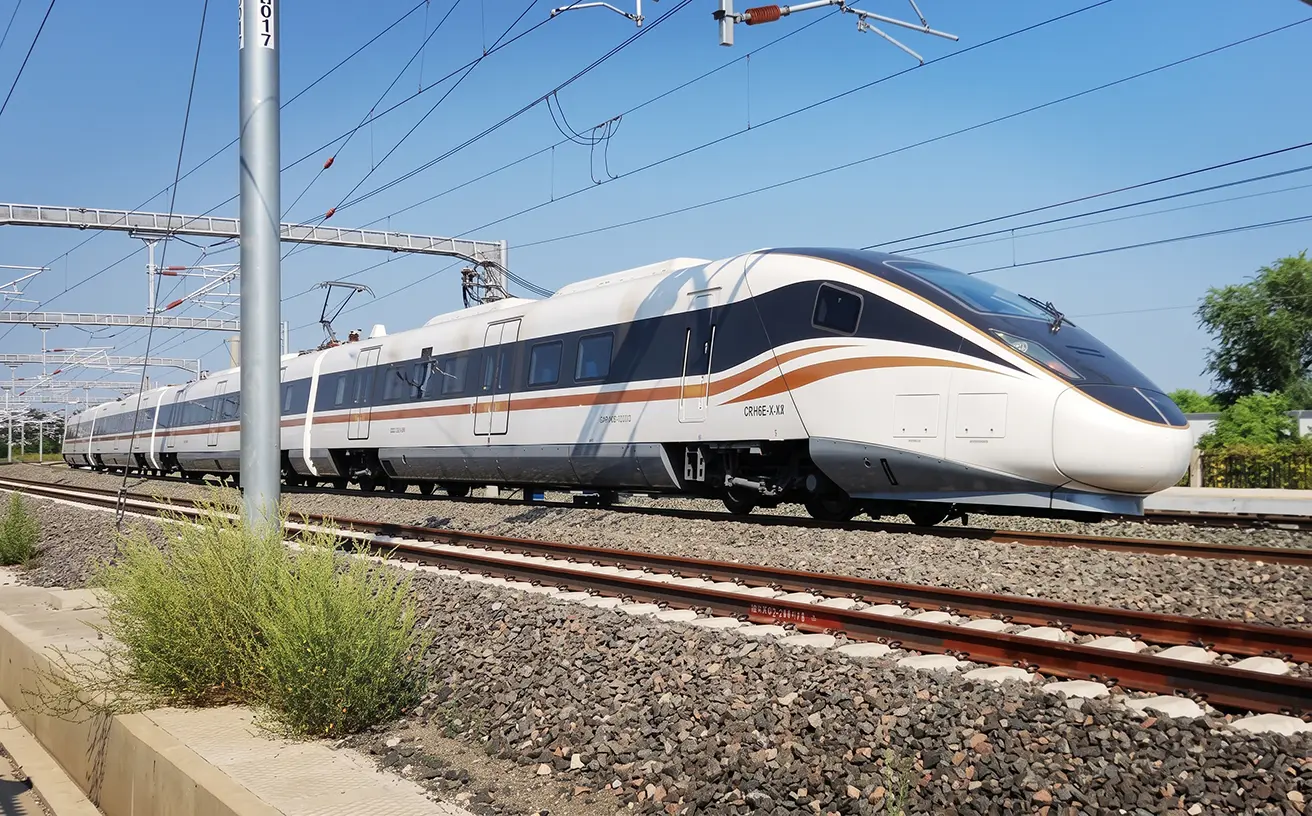
车辆制造与线路运维,覆盖车体、转向架关键部件及场站基础设施维护,满足高一致性与高可靠性要求。
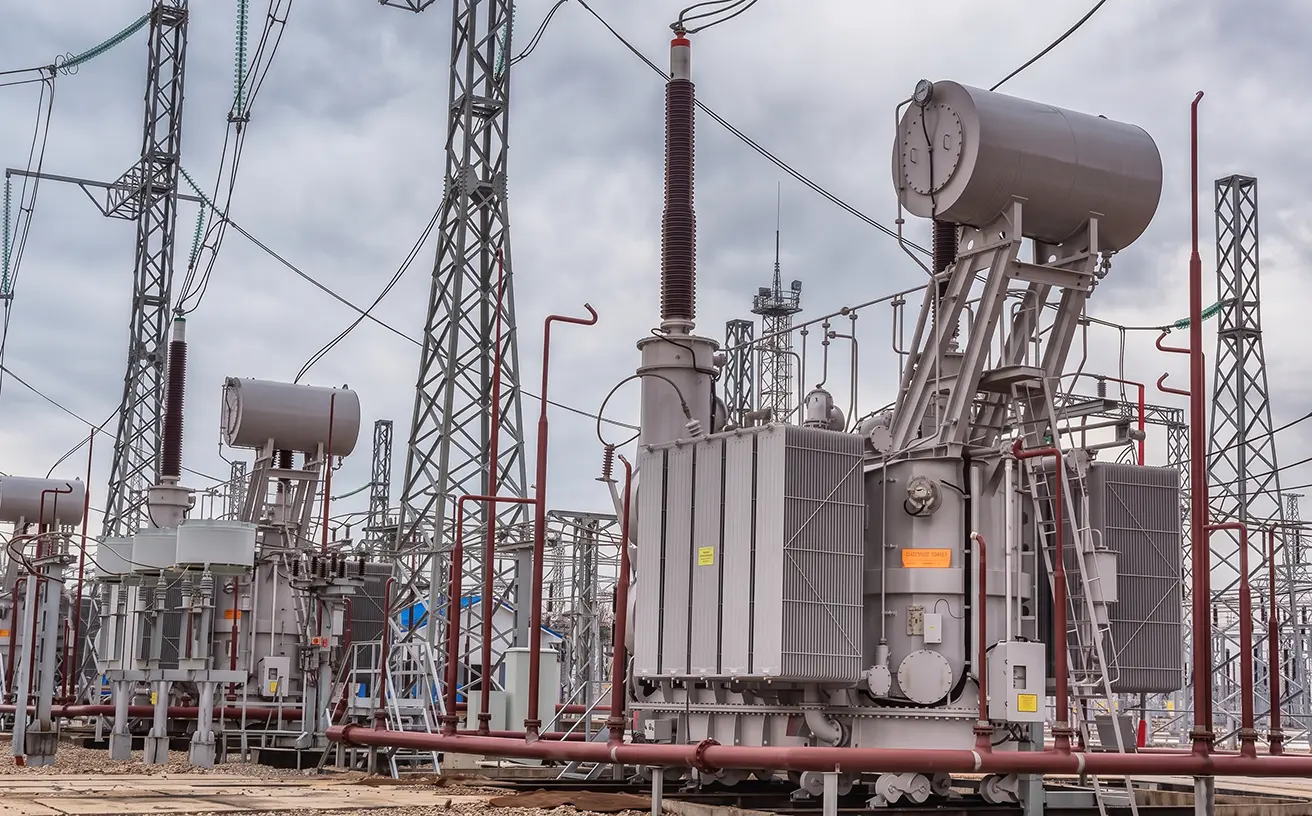
装备制造与电建施工焊接,覆盖输电铁塔、变电站构架、电厂管道等场景,全气候现场作业稳定可靠。
作为一家以专业服务为核心驱动力的企业,元孚深科始终秉承"专业创造价值、使命承载信托"的核心理念,致力于为焊接、切割、激光加工领域的客户持续创造价值。我们以精研深耕的态度打磨焊接工艺与产线配套能力,以踏实求真的作风精准识别客户在焊割设备选型、工艺优化、易损件配套等方面的核心诉求,提供高品质产品与定制化服务,助力客户在专用汽车、桥梁钢构、化工装备、水泥、轨道交通、电力装备等行业保持竞争优势。
在现代商业生态中,供应商与客户是密不可分的合作伙伴。一个稳定、高效的工业品供应链,不仅能够保障核心生产设备-焊机、焊配、激光配件等产品的质量与按时交付,更能为客户降低采购风险与综合成本。我们以重信守诺为合作底线,与优质厂商建立长期战略合作,打造高效、透明的焊接与激光加工供应链体系,确保氩弧焊机、埋弧焊机、脉冲MIG/MAG焊机、PE管道焊接设备、激光熔覆、激光清洗等产品的可靠性与市场竞争力。
与此同时,我们始终以尽责担当的态度关注客户的实际需求,提供从设备选型咨询、焊接工艺方案设计、自动化集成到售后技术支持的全流程个性化服务,让每一次合作都能为客户创造切实价值。选择元孚深科,不仅是选择一个合作伙伴,更是选择一个共赢的未来。